01先整理一班的产品安排
列出每种工件的尺寸、单件质量、目标温度、工艺时间和当天数量,再注明哪些产品能够采用同一配方。不同配方是否允许混装,需要工艺确认,不能仅凭外形相似判断。
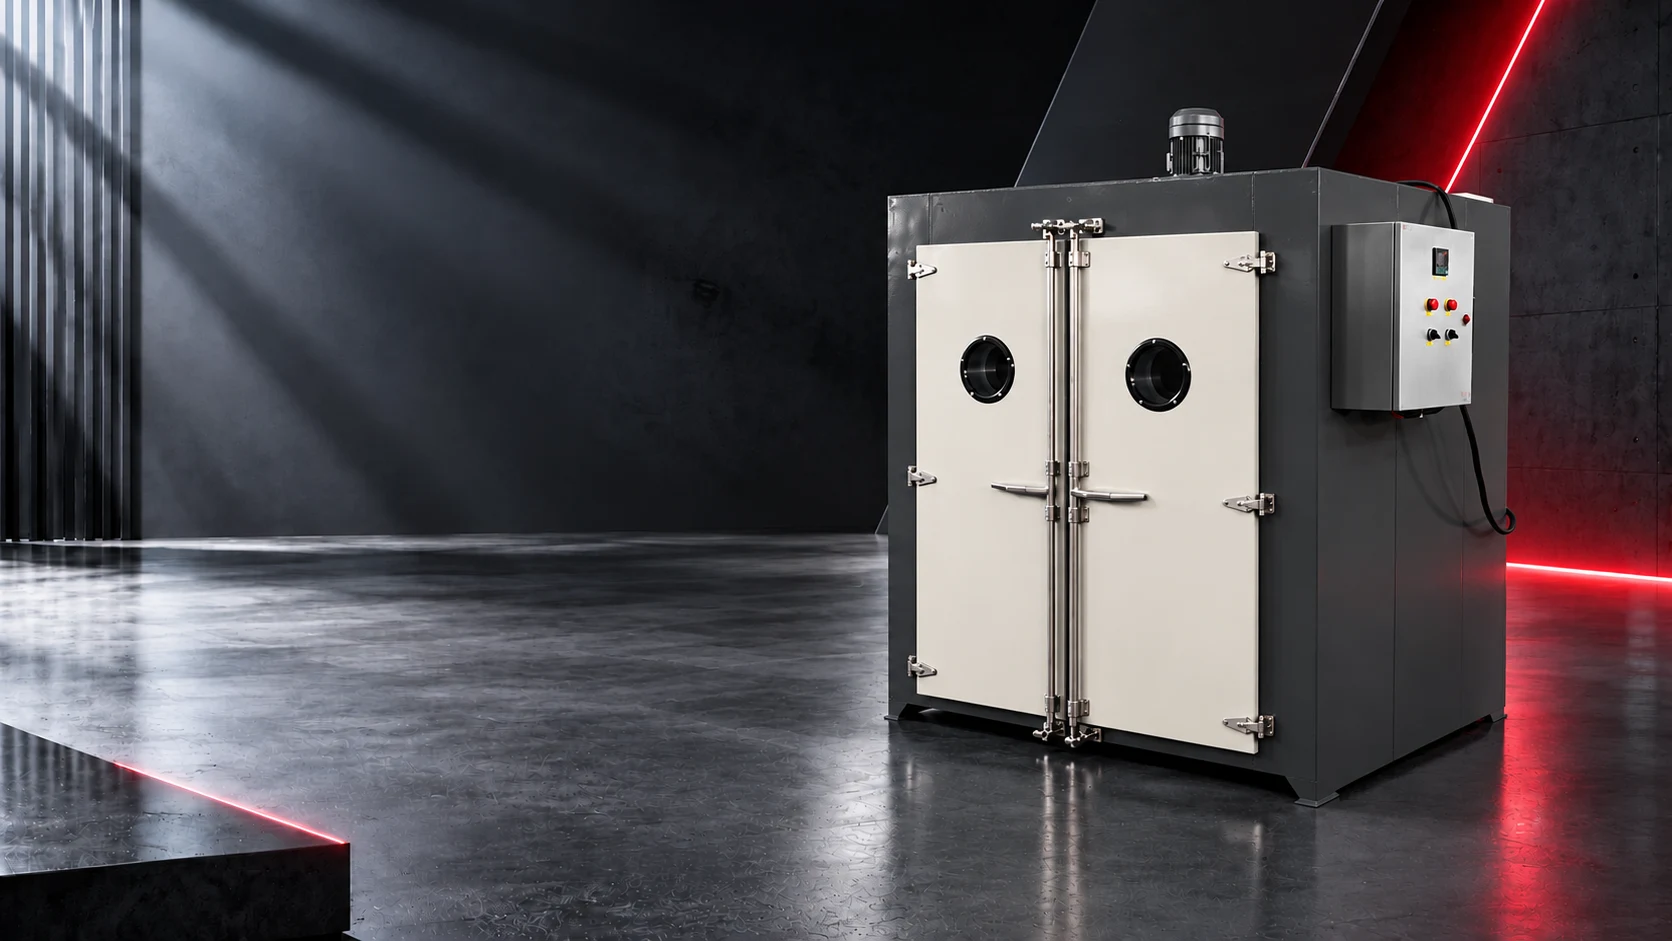
数量起伏、工艺切换频繁时,分批处理往往更便于安排不同批次。产品与工艺稳定、上下游能持续供料时,可以进一步评估连续输送。两种方式都要核对实际装载和温度曲线。
02用同一张表比较,不只看炉体
| 比较项目 | 分批烘箱需要确认 | 连续隧道炉需要确认 |
|---|---|---|
| 装料方式 | 托盘、层架或台车,整批进出 | 工件如何承托、排布和转运 |
| 工艺时间 | 升温、保温、冷却和装卸分别多长 | 线速、热区停留及温区顺序 |
| 换型 | 更换配方、工装和等待降温的时间 | 过渡料、清线、带速及配方切换安排 |
| 现场空间 | 门前操作、台车周转和热件暂存 | 上下料、冷却、维修通道及上下游接口 |
03把装卸和冷却也放进节拍
假设一个批次需要升温35分钟、保温25分钟、炉内冷却15分钟、装卸10分钟,完整占炉周期为85分钟。若每批100件,理想长期平均处理能力约为100 × 60 ÷ 85 = 70.6件/小时;不能按25分钟保温时间去算每小时产量。
这是排程示例,不是设备承诺。若改为炉外冷却,要重新确认安全转运、工件温度要求和周转工装;不能直接从公式中删除冷却时间,就认为产量一定增加。
04询价时让两种方案使用相同条件
给两种方案相同的工件、日需求、产品温度要求、允许不良判据和班次时间,再比较用地、人员、能耗计量边界及维护。没有相同边界,报价里的“每小时产量”可能指不同事情。
↗资料来源与适用范围
以下资料用于核对本文涉及的结构与设计原则。具体限值以设备说明书和工艺文件为准,演示数据不能直接作为采购规格。